



Paneles decorativos laminados con PUR: explicación de la resistencia de adhesión, los COV y la resistencia al calor
Un panel decorativo puede parecer impecable al momento de la entrega y aun así fallar durante su uso porque la unión del laminado no fue diseñada para sus condiciones reales de calor, humedad o emisiones. Por ello, los paneles decorativos laminados con PUR deben evaluarse como un conjunto completo: el material de la cara, el adhesivo, el sustrato, el tratamiento de los cantos, el control del proceso y el entorno interior previsto afectan al resultado final.
Para muebles, revestimientos de pared, puertas, gabinetes y trabajos de acondicionamiento interior, la laminación con poliuretano reactivo (PUR) suele seleccionarse cuando se requiere una unión duradera y una superficie acabada limpia. Puede ofrecer un rendimiento muy bueno, pero no es una solución universal para todas las aplicaciones de paneles decorativos. Las decisiones sobre calidad y seguridad deben basarse en el sistema de laminado real y en el rendimiento documentado, no únicamente en la palabra “PUR”.
Qué cambia la laminación con PUR en un panel decorativo
El adhesivo PUR es un adhesivo reactivo de curado por humedad. Después de su aplicación, no simplemente se enfría o seca para formar una unión; reacciona con la humedad disponible y desarrolla una estructura adhesiva reticulada. Esta es la principal razón por la que la laminación con PUR se asocia con una mayor resistencia al calor, la humedad y las tensiones a largo plazo que muchos sistemas convencionales de unión por fusión en caliente.
En un panel decorativo típico, el adhesivo une un sustrato como MDF, tablero de partículas, contrachapado u otro núcleo de tablero con una superficie decorativa. Esta superficie puede ser película de PVC, película de PET, chapa, papel decorativo, CPL, HPL, lámina metálica u otro material de revestimiento. El rendimiento del panel terminado proviene de la interacción entre estas capas. Un adhesivo de alto rendimiento no puede compensar un tablero inestable, un reverso de película contaminado o un proceso de laminación mal controlado.
A efectos de inspección, resulta útil separar tres cuestiones que con frecuencia se tratan incorrectamente como una sola:
- ¿La superficie decorativa permanecerá adherida durante el uso normal?
- ¿El panel cumplirá las expectativas de emisiones al aire interior del proyecto?
- ¿El panel conservará su apariencia y adhesión cuando se exponga a temperaturas elevadas?
Estas cuestiones se superponen, pero cada una requiere pruebas y controles diferentes.
La resistencia de unión es más que el resultado de una prueba de pelado
La resistencia de unión suele ser la primera propiedad considerada al especificar paneles decorativos laminados con PUR. Una prueba de pelado o deslaminación es útil, pero un único resultado no describe por completo la fiabilidad de la unión. La cuestión más importante esdónde y cuándo se produce el fallo.
Si una prueba hace que la superficie del sustrato se desgarre mientras la interfaz adhesiva permanece intacta, la unión adhesiva puede ser más resistente que el propio sustrato. Por lo general, esto es una mejor señal que una separación limpia entre la película y el adhesivo. Sin embargo, este resultado debe interpretarse con cuidado. Un sustrato débil o sensible a la humedad puede convertirse en el factor limitante incluso cuando el adhesivo ha funcionado correctamente.
Condiciones que influyen en el rendimiento real de la unión
La preparación de la superficie es importante. El polvo, los agentes desmoldeantes, el aceite, el exceso de recubrimiento y las capas de impresión incompatibles pueden reducir la humectación y la adhesión. Los proveedores de películas o chapas pueden cambiar los tratamientos superficiales sin un cambio visual evidente, por lo que la aprobación de materiales entrantes no debe basarse únicamente en la apariencia.
La humedad y la densidad del tablero también son importantes. Un sustrato demasiado seco, demasiado húmedo, poroso o variable en toda su superficie puede alterar la penetración y el curado del adhesivo. En los sistemas PUR, la humedad forma parte del mecanismo de curado, pero la humedad no controlada no es beneficiosa. El exceso de humedad puede provocar un curado irregular o defectos; una cantidad insuficiente de humedad disponible puede ralentizar el desarrollo de la unión.
El gramaje de aplicación, el tiempo abierto, las condiciones de prensado y la manipulación del panel son igualmente importantes. Un panel puede salir de la prensa con un aspecto aceptable antes de que el adhesivo haya alcanzado el curado previsto. El apilado, recorte, mecanizado o transporte tempranos pueden introducir tensiones antes de que la unión se haya estabilizado. Por lo tanto, el control de calidad debe diferenciar entre la inspección inmediata en línea y la verificación posterior al curado.
Un plan de aceptación práctico debe incluir muestras tomadas al inicio, en la parte media y al final de una producción. Esto ayuda a revelar cambios causados por la temperatura del adhesivo, la consistencia de la aplicación, los lotes de sustrato o la deriva del equipo. Muestrear solo defectos visualmente evidentes pasa por alto muchos fallos que se desarrollan después del curado o de la exposición térmica.
Evaluación de COV: examine el sistema del panel, no solo el adhesivo
Los adhesivos PUR suelen elegirse en parte porque los sistemas de adhesivos reactivos pueden utilizarse con bajas cantidades de aplicación y pueden respaldar el diseño de paneles de bajas emisiones. Esto no significa que todos los productos laminados con PUR tengan automáticamente bajas emisiones de COV. La calidad del aire interior está influida por la construcción completa del panel.
El sustrato puede ser una fuente importante de emisiones, especialmente cuando se utilizan tableros a base de madera. Las películas decorativas, tintas, imprimaciones, recubrimientos, agentes de limpieza, adhesivos para canteado, películas protectoras y materiales de embalaje también pueden contribuir a los olores o las emisiones. Un adhesivo de bajas emisiones combinado con un tablero o recubrimiento superficial inadecuado puede producir igualmente un panel que no cumpla los requisitos del proyecto para el ambiente interior.
Para la gestión de seguridad, la pregunta útil no es “¿El PUR tiene bajos COV?”, sino “¿Qué evidencia respalda el perfil de emisiones de este panel terminado?”. La documentación debe describir la construcción real suministrada: grado del sustrato, revestimiento decorativo, tipo de adhesivo, sistema de recubrimiento y tratamiento de cantos. Un informe sobre un tablero desnudo o una estructura de laminado no relacionada no debe considerarse una prueba del producto terminado.
El olor es otra área en la que las decisiones de calidad pueden confundirse. Un olor perceptible puede indicar un problema de proceso o de material, pero la intensidad del olor por sí sola no es una medida fiable del rendimiento total de COV. Por el contrario, no debe suponerse que un panel de bajo olor cumple todos los requisitos de aire interior sin la documentación adecuada del producto. La evaluación sensorial es útil para las comprobaciones de entrada y la investigación de reclamaciones; no sustituye una evaluación controlada de emisiones.
Dónde suele fallar el control de emisiones
Una deficiencia frecuente es el cambio de un componente “menor” después de la aprobación inicial. Una imprimación diferente para la película decorativa, un proveedor de tableros, una película protectora o un producto de limpieza distinto pueden modificar el olor o el comportamiento de emisiones del panel terminado. El control de cambios debe abarcar todos los materiales que pasan a formar parte de la superficie final del panel o entran en contacto con ella durante la fabricación.
Otra deficiencia consiste en tratar la laminación de la cara como la única superficie relevante. En gabinetes y muebles de interior, los reversos sin acabado, los cantos, los orificios perforados y los recortes pueden dejar expuesto el núcleo del tablero. Si la aplicación depende de bajas emisiones, la estrategia de sellado y los detalles de instalación merecen la misma atención que la cara decorativa visible.
La resistencia al calor depende de las condiciones de uso
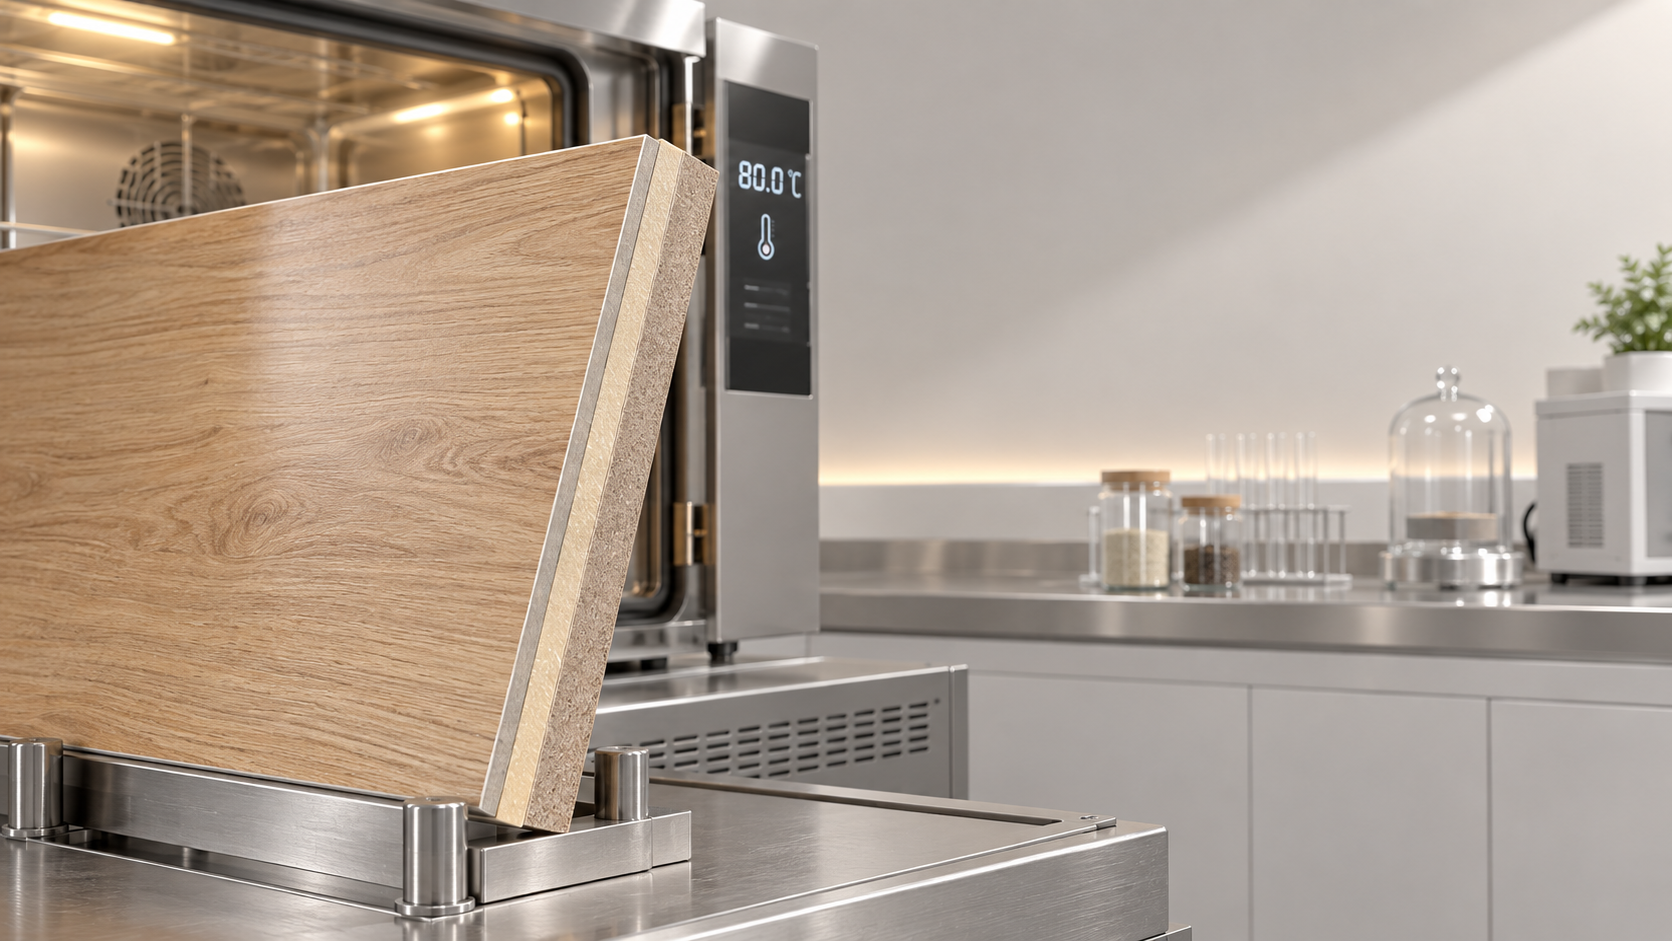
La unión con PUR se selecciona habitualmente por su resistencia a temperaturas elevadas después del curado, pero “resistente al calor” no es una especificación completa. Un panel decorativo cerca de una placa de cocción, horno, radiador, acristalamiento expuesto al sol, luminaria o entorno de transporte cerrado experimenta diferentes patrones térmicos. Algunas exposiciones son breves y localizadas; otras son continuas y se combinan con humedad, productos químicos de limpieza o carga mecánica.
La unión adhesiva es solo un elemento sensible al calor. La película decorativa puede ablandarse, encogerse, decolorarse, transparentar la impresión o perder brillo antes de que falle el adhesivo. Los sustratos a base de madera pueden expandirse o contraerse con los cambios de temperatura y humedad. Estos movimientos generan tensión en la línea de unión, especialmente en paneles anchos, cantos, perfiles fresados y zonas con geometría pronunciada.
Por lo tanto, la evaluación debe reproducir la condición de uso creíble más exigente. Un panel destinado a muebles generales de dormitorio no necesita la misma evaluación térmica que un panel utilizado cerca de un aparato que genera calor. Aplicar un requisito innecesariamente severo puede aumentar el coste sin mejorar la instalación; utilizar una prueba leve para una ubicación exigente crea un riesgo de fallo evitable.
Inspeccione más allá de la deslaminación completa después de la exposición al calor. Las señales de advertencia tempranas incluyen apertura de cantos, formación de burbujas, cambio de brillo, arrugamiento, distorsión superficial, variación de color y un cambio en el comportamiento de pelado. Estas señales pueden indicar que la capa decorativa o el sustrato se acerca a su límite práctico, aunque el panel todavía parezca adherido.
Una secuencia de aprobación más fiable
Al revisar un panel decorativo laminado con PUR, comience por la aplicación en lugar de por la etiqueta del producto. Defina la ubicación del panel, la fuente de calor prevista, la exposición a la humedad, el régimen de limpieza, los cantos visibles y ocultos, y si la pieza soportará carga mecánica o será mecanizada después de la laminación.
- Fije la construcción. Identifique el sustrato exacto, la cara decorativa, el sistema adhesivo, el recubrimiento o imprimación y la solución para los cantos. La aprobación debe aplicarse a esta construcción, no a una descripción genérica del panel.
- Establezca comprobaciones de rendimiento pertinentes. Incluya la integridad de la unión después de un acondicionamiento que refleje el calor y la humedad esperados, junto con la inspección visual de la superficie y la evaluación de los cantos.
- Revise la evidencia de emisiones del producto terminado. Asegúrese de que la documentación de materiales corresponda al sistema de tablero y superficie realmente utilizado en producción.
- Valide el control del proceso. Confirme cómo se controlan la aplicación del adhesivo, las condiciones de prensado, el tiempo de curado, el almacenamiento del sustrato y la trazabilidad de los lotes.
- Gestione los cambios. Vuelva a evaluar el sistema de laminado cuando cambien el sustrato, la película, la imprimación, el adhesivo, los ajustes del proceso o el entorno de instalación previsto.
Esta secuencia evita un error común: aceptar una unión sólida de laboratorio como prueba de que el panel es adecuado para todas las aplicaciones interiores. Una prueba de unión responde a una cuestión limitada. Una decisión de aprobación de materiales debe responder si el panel completo permanecerá estable, aceptable y adecuado durante toda su vida útil prevista.
Cuándo la laminación con PUR es adecuada y cuándo requiere un análisis más riguroso
La laminación con PUR es una buena opción para paneles decorativos que requieren una unión duradera con películas, chapas u otros revestimientos, especialmente cuando se esperan variaciones normales de humedad interior, limpieza rutinaria y esfuerzo térmico moderado. También es relevante cuando las superficies delgadas y visualmente sensibles requieren una adhesión uniforme sin defectos evidentes.
Se requiere un análisis más riguroso en ubicaciones expuestas a calor concentrado, sol directo prolongado, vapor repetido, productos químicos agresivos o esfuerzo mecánico inusualmente alto. En estos casos, el adhesivo debe evaluarse junto con el material de revestimiento, la estabilidad del tablero, el diseño de los cantos, la holgura de instalación y las condiciones de mantenimiento. Seleccionar PUR por sí solo no resuelve las limitaciones de la película decorativa o del sustrato.
Los proveedores de materiales que trabajan con paneles decorativos, componentes de muebles y materiales de construcción relacionados con la protección contra incendios pueden respaldar conversaciones de especificación más útiles cuando la solicitud incluye las condiciones de instalación, no simplemente la apariencia deseada. Empresas como Shenyang Shengshi Meilin Technology Co., Ltd., cuyo trabajo abarca nuevos materiales, muebles, decoración del hogar y materiales de sellado ignífugos, pueden alinear la selección de materiales más estrechamente con los requisitos de seguridad, medioambientales y de acabado cuando dichas condiciones se definen desde el principio.
La elección más defendible es el sistema de panel que cuenta con evidencia para las condiciones a las que realmente se enfrentará. Para la revisión de calidad y seguridad, la resistencia de unión, el comportamiento de COV y la resistencia al calor deben tratarse como puntos de aprobación relacionados pero independientes. Este enfoque identifica interfaces débiles antes de que se conviertan en levantamiento de cantos, reclamaciones por olor, defectos superficiales o sustitución prematura en el espacio terminado.
RECOMENDAR

12-10-2026
Dónde encajan los paneles de nido de abeja de oxosulfato de magnesio en interiores con requisitos estrictos de seguridad contra incendios
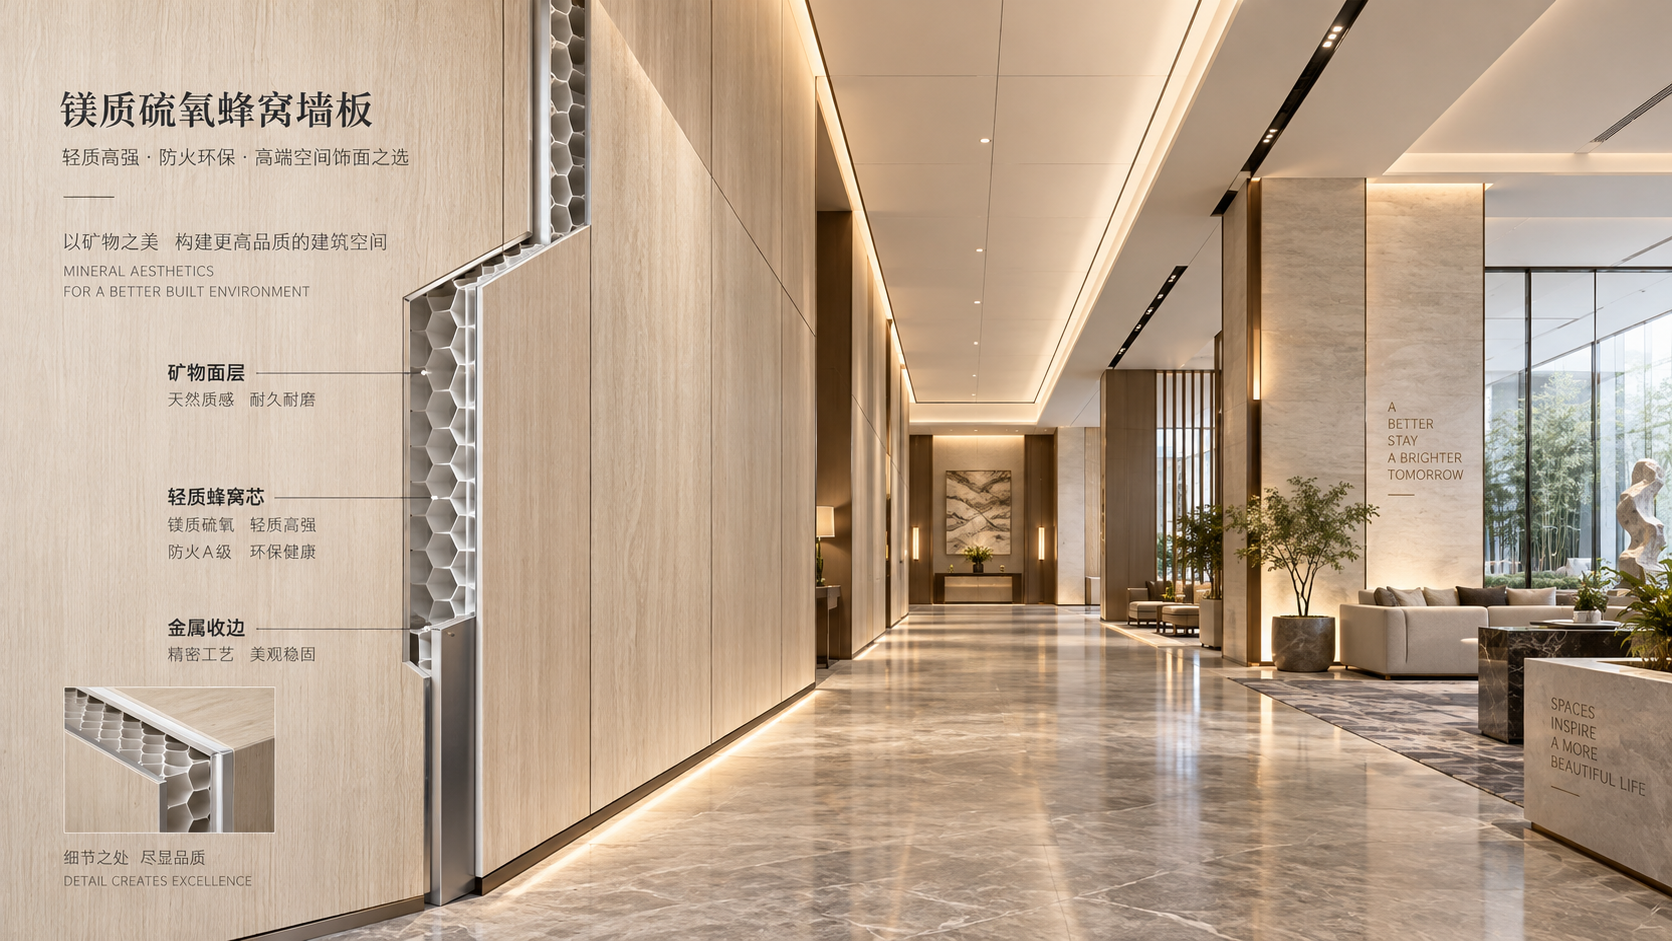
Los paneles de nido de abeja de oxosulfato de magnesio ofrecen una solución ligera y orientada a la seguridad contra incendios para revestimientos de paredes, tabiques, techos, muebles e interiores de renovación.
12-10-2026
Paneles decorativos laminados con PUR: explicación de la resistencia de adhesión, los COV y la resistencia al calor
Paneles decorativos laminados con PUR: explore la resistencia de adhesión, el control de COV y la resistencia al calor para muebles e interiores. Descubra cómo especificar sistemas de paneles duraderos y de bajas emisiones.
11-10-2026
Diseño personalizado de paneles compuestos: selección de caras, núcleos y métodos de fijación
Guía de diseño personalizado de paneles compuestos: elija caras duraderas, núcleos de alto rendimiento, uniones compatibles y métodos de fijación inteligentes para paneles decorativos más seguros y duraderos.
11-10-2026
Qué deben incluir los servicios de diseño de paneles decorativos antes de comenzar la fabricación
Los servicios de diseño de paneles decorativos ayudan a transformar conceptos en soluciones listas para fabricar mediante orientación sobre materiales, planificación de protección contra incendios, muestras, planos, control de costes y verificaciones de calidad.

 En